发布者: 皓如水刀 时间:2026-10-29
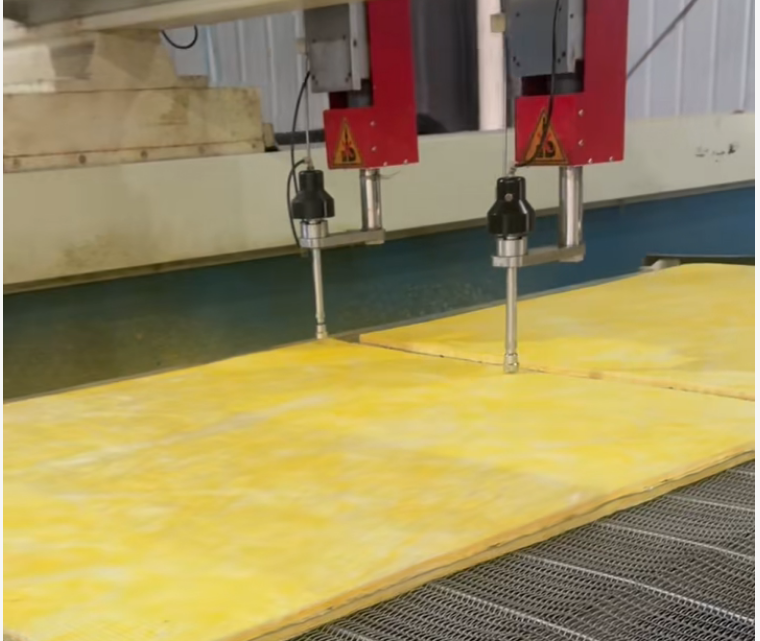
水刀刀头切割尺寸误差,表现为切出的工件尺寸偏大或偏小、切缝宽度不一致、切口倾斜、拐角处过切或欠切,以及同一程序重复切割时尺寸忽大忽小。很多用户第一反应是怀疑数控系统或程序出了问题,但实际上刀头相关的因素往往才是根源。常见原因包括:宝石喷嘴和砂管磨损、喷嘴与砂管同心度偏差、砂管出口变成椭圆形、切割高度不稳定、刀头紧固螺栓松动、刀头垂直度偏差、切割头在运行中晃动、高压水压力波动、磨料流量不均、切割速度与材料厚度不匹配、拐角减速设置不当、刀具补偿参数错误等。皓如水刀提醒,尺寸误差不能只靠改程序补偿来掩盖,应先判断是刀头硬件问题还是工艺参数问题,否则误差会随切割工况变化而反复出现。
针对水刀刀头切割尺寸误差,常见解决方法包括:先检查宝石喷嘴和砂管磨损状态,砂管寿命通常在80—150小时左右,磨损后射流发散、出口椭圆化会直接造成切缝变宽和尺寸偏差,需及时更换;用对中规校正喷嘴与砂管的同心度,两者不同轴会造成偏磨和射流偏斜,进一步放大尺寸误差;检查刀头各紧固螺栓和垂直度,重新校正切割头垂直度,排除刀头晃动;检查切割高度是否稳定在2—3mm范围内,高度波动会直接影响切口垂直度和尺寸一致性;检查高压压力和磨料流量是否稳定,压力波动和砂量不均会导致切缝宽度变化;核对数控系统中的刀具补偿参数和切割速度设置,拐角处适当减速,避免过切和拖曳。如果更换刀头易损件和调整参数后尺寸误差仍然存在,需要进一步检查导轨、丝杠和伺服系统精度。皓如水刀提供水刀刀头维修、精度校准、保养、升级改造、搬家等服务,工程师可上门检测,帮助快速恢复切割精度。
日常使用中,减少刀头尺寸误差的关键在于把易损件更换和精度校验纳入保养计划,而不是等到尺寸超差才处理。定期检查喷嘴和砂管磨损、定期校正同心度和切割头垂直度、保持压力和砂量稳定、记录切缝宽度变化趋势,能提前发现刀头状态劣化。如果出现反复尺寸偏差、切缝宽度逐渐变大或切口倾斜加剧,往往说明喷嘴砂管磨损叠加同心度偏差已经比较严重,需要专业检测和校准。
水刀维修找皓如水刀 DH:137-7075-24-63
我们专注水刀维修二十多年,拥有一支经验丰富的专业工程师团队,响应快、判断准、维修专业。刀头尺寸误差考验的是工程师对射流工艺、刀头状态和机械精度的综合判断能力。皓如水刀坚持寻根溯源,不只看表面尺寸偏差就调补偿参数,而是从喷嘴砂管磨损、同心度、切割高度、刀头垂直度、压力砂量到数控补偿和传动精度逐项排查,找到真正病因再动手,不乱收费,避免盲目换件和反复维修,帮助客户降低维修成本,减少停机损失。同时承接水刀刀头维修、精度校准、保养、升级改造、搬家移机等业务。遇到水刀刀头切割尺寸误差,别只靠改程序凑合,找皓如水刀,二十多年专业团队,快速、精准、省成本