发布者: 皓如水刀 时间:2026-11-10
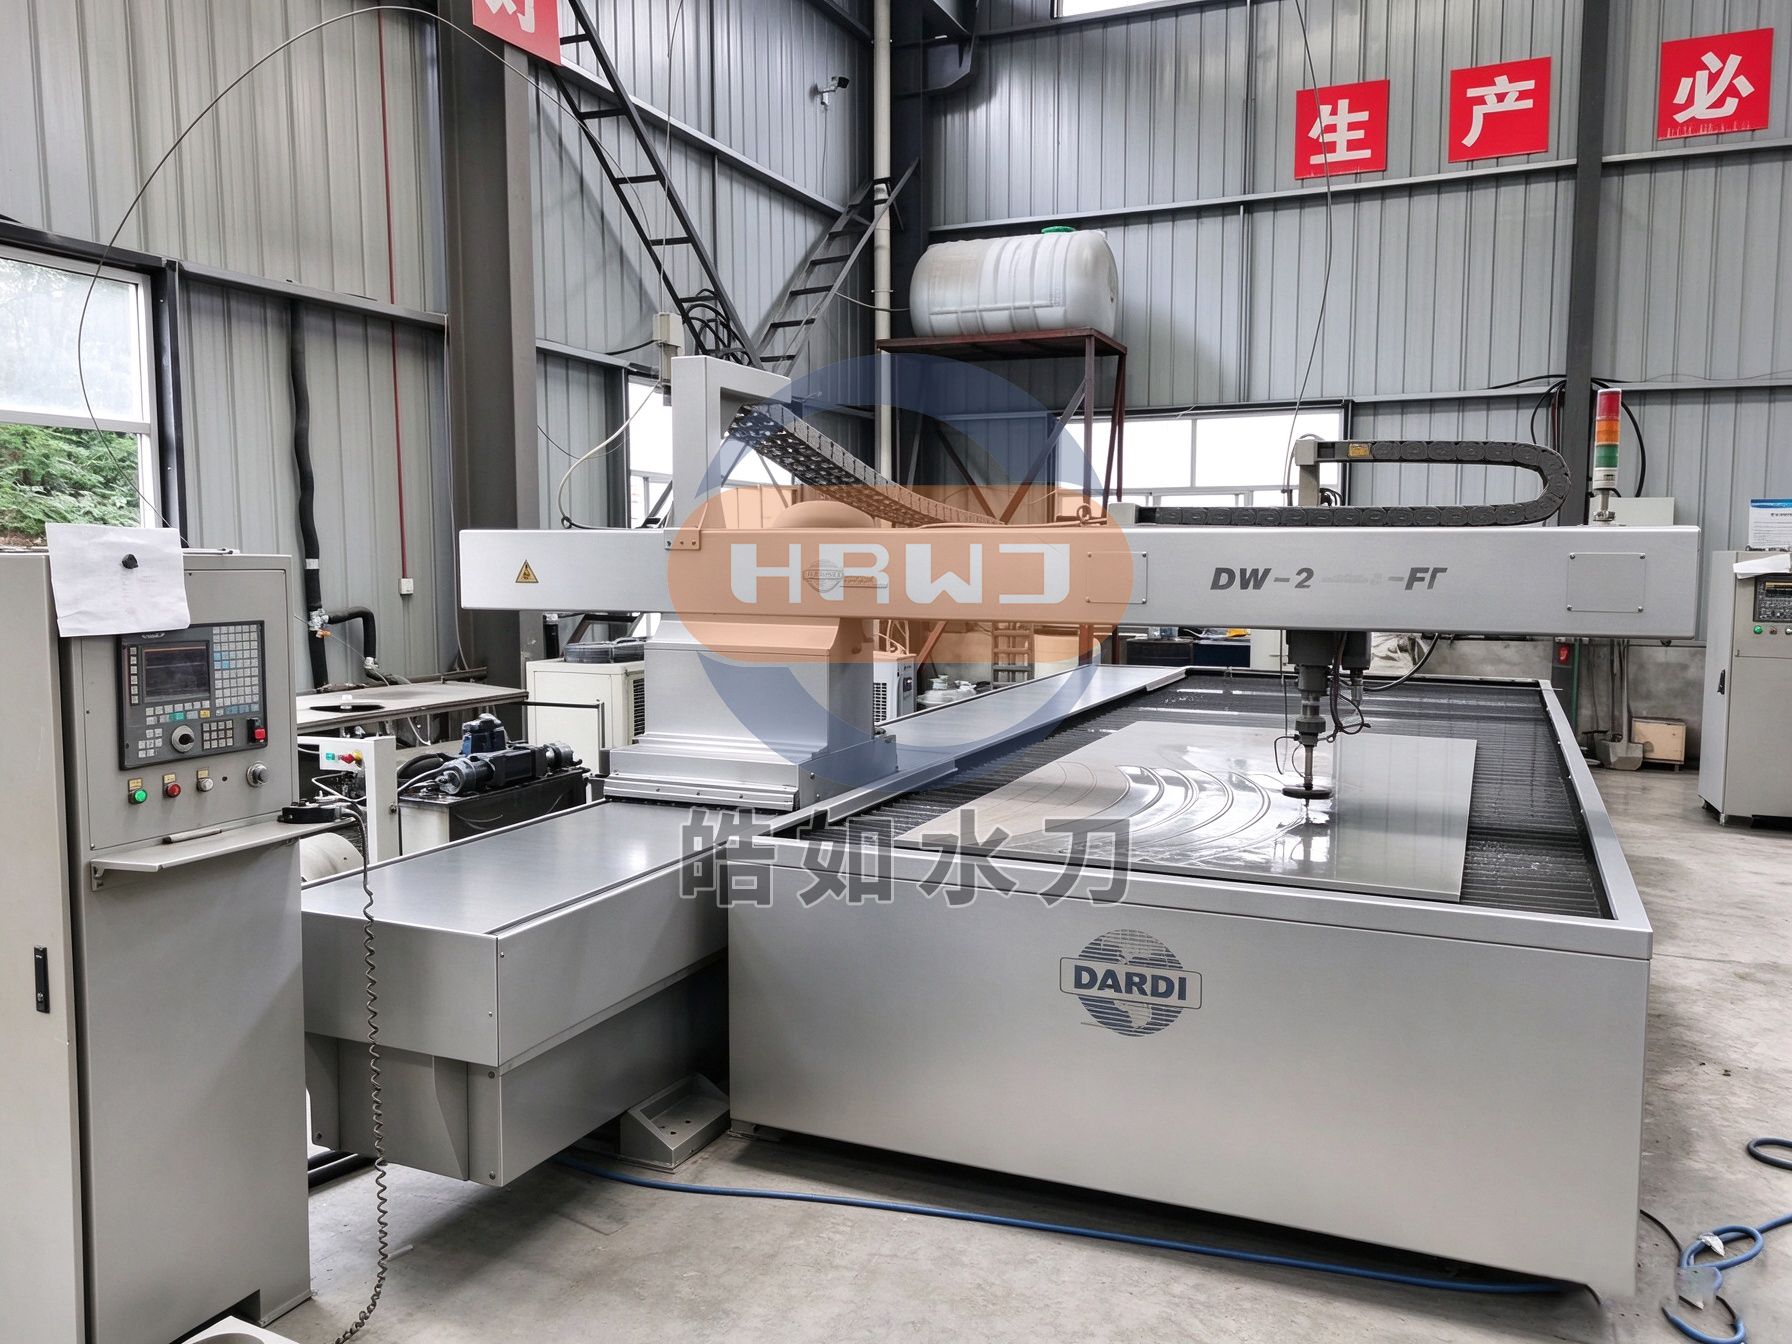
钛合金的麻烦在于热和硬。它导热差、切口对热影响敏感,水刀冷切割本身是对路的,但前提是压力必须稳、加砂必须匀,压力一波动,切口质量立刻掉,中厚板尤其明显。铝板的问题反过来,软、易变形、薄板在射流反作用下会颤,切口挂渣、波浪边、尺寸跑偏,往往不是切不动,是切不稳。这意味着同一台二手水刀,切钛合金时考验的是泵压和磨料系统的刚性,切铝板时考验的是低压控制、台面固定和进给策略。选型的第一件事不是挑品牌,是先把自己的订单拆开:钛合金占多少、常用厚度多少、铝板薄板多还是中厚板多。主次不分,买回来的设备一定有一头是迁就的。
泵压和磨料系统,决定了这台机子能不能两头都接住
钛合金中厚板加砂切割,水压通常要落在372至393兆帕这个区间,沙流量控制在0.68千克每分钟左右,才能兼顾切口质量和速度。薄板钛合金的压力门槛可以低一些,200至280兆帕的优化区间也有研究支持,但压力的稳定性比峰值更重要。铝板这边,压力反而不宜一味求高,铝材偏软,压力过高会让切面变粗、磨料浪费,关键是二级增压输出平稳,从头到尾切口一致。磨料目数上,80号是3至50毫米一般生产切割的基准,120号在钛合金精切和表面质量要求更高时更有优势,供给流量的稳定性比目数选择更容易被二手设备的老化掩盖。二手设备真正要卡住的是一个数字:保压30分钟掉压率不超过5%,增压器密封状态实测过关,铭牌上的最高压力才有意义。皓如水刀在二手水刀入库预检中把高压密封性测试和增压器状态作为设备进入销售池的前置条件,买家在选型阶段可以调取保压记录,把这台机子还能不能稳住钛合金要求的压力区间在成交前问清楚,而不是拉回车间切废几块厚板再回头找原因。
台面和辅助系统,铝板薄件比钛合金更容易被凑合掉
台面规格按最大板幅定,1313、1525对应中小件,2030和2040是流通量最大的主流幅面,覆盖多数铝板和钛合金板材下料场景。但铝板薄件的验收不能只看台面尺寸:薄板切割时射流反冲力会让板材微震,台面吸附或压紧方式不到位,切出来就是波浪边和尺寸漂移,装夹的稳定性直接决定成品率。钛合金厚板则要把注意力放在Z轴行程和切割头高度控制上,厚板穿孔需要低压起步或斜坡升压,直接全压穿孔的冲击对喷嘴和切口都不友好。二手设备上,测高探针的灵敏度衰减和数控系统对穿孔阶段的控制能力,是比主轴功率更实际的配置项。皓如水刀在二手设备翻新环节对测高探针和穿孔参数做恢复校准,其库存中面向金属切割的机型在交付时附试切样品,让买家在选型阶段就能看到钛合金和铝板各自的实际切口状态,而不是对着配置单判断应该能切。
验收二手水刀,试切材料必须是你自己天天切的那种厚度
这是钛合金铝板选型里最容易被糊弄过去的环节。卖家常备的试切料是薄铝板或薄碳钢,切出来溜光水滑,回去切20毫米钛合金直接暴露压力不足或磨料供给跟不上。正确的做法是带自己订单里最厚的钛合金和最薄的铝板各一块,现场连续切割至少半小时以上,看压力在热机后是否衰减、钛合金切口有无氧化变色和挂渣、铝板薄件有无波浪边和位移。二手五轴或三轴都一样,平面试切过关不等于连续生产过关。皓如水刀在二手水刀交付环节支持买家带实际生产材料上门试切并留存样件作为验收对照,对钛合金和铝板这种薄厚两头都要兼顾的场景,连续试切的数据比任何口头承诺都直接。
选型收口:先接受不可能两台机器的性能塞进一台,再按订单占比做取舍
钛合金和铝板共用一台二手水刀,不存在完美的两全方案。钛合金占比高、厚度偏中厚板,泵压稳定性和加砂系统精度必须优先保住,铝板薄件的变形控制靠台面吸附和工艺参数去补。铝板薄件批量大、精度要求细,低压控制和装夹方式不能妥协,钛合金的厚板切割速度就要接受一定折损。最怕的是按铝板薄件的标准买了一台压力储备不够的机子,回头硬上钛合金厚板,泵和增压器长期在高负荷边缘跑,暗病只是时间问题。带自己的两种材料去,切你最厚的钛合金和最薄的铝板,看连续切割后压力掉不掉、切口稳不稳,样件对得上,这台二手水刀才算真正匹配你的订单结构。